

Металлические детали из листовой стали для фотоэлектрических опорных конструкций: Производитель, цена 2026
2026-09-03
- Металлические детали из листовой стали для фотоэлектрических опорных конструкций: Производство, спецификации и ценообразование в 2026 году
- Технические требования к металлическим деталям из листовой стали для солнечных станций
- Классификация и номенклатура производимых компонентов
- Процесс производства: от листа до готового изделия
- Производственные возможности ООО «Цзянчэньбэй Интеллектуальные Технологии»
- Факторы, влияющие на цену в 2026 году
- Как выбрать надежного производителя: чек-лист для закупщика
- Сравнение технологий изготовления: Штамповка vs Лазерная резка
- Логистика и экспортные особенности
- Типичные ошибки при проектировании и закупке
- Часто задаваемые вопросы (FAQ)
- Заключение и призыв к действию
Металлические детали из листовой стали для фотоэлектрических опорных конструкций: Производство, спецификации и ценообразование в 2026 году
Металлические детали из листовой стали для фотоэлектрических опорных конструкций представляют собой критически важные компоненты несущего каркаса солнечных электростанций (СЭС), обеспечивающие механическую целостность, долговечность и безопасную эксплуатацию панелей в условиях экстремальных климатических нагрузок. В 2026 году рынок требует не просто наличия металла, а прецизионной точности штамповки, соответствия международным стандартам коррозионной защиты (ISO 9227, ASTM A153) и оптимизированной логистики для крупных инфраструктурных проектов. Данные элементы, включающие кронштейны, зажимы, уголки и соединительные пластины, изготавливаются преимущественно из оцинкованной стали марок S235JR, S355MC или нержавеющей стали AISI 304/316L, что гарантирует срок службы системы свыше 25–30 лет.
Для инженеров-проектировщиков и закупщиков ключевым вызовом остается баланс между стоимостью сырья (HRC/CRC) и технологичностью монтажа. Неправильный выбор толщины листа или качества цинкового покрытия приводит к микротрещинам при гибке и последующей точечной коррозии, что ставит под угрозу всю инвестицию в солнечную генерацию. Наша компания, как прямой производитель с полным циклом обработки металла, предлагает комплексное решение: от лазерной резки и прогрессивной штамповки до горячего цинкования и упаковки по стандартам экспортных поставок. Ниже представлен подробный технический разбор характеристик, влияющих на цену факторов и рекомендаций по выбору поставщика в текущих рыночных реалиях 2026 года.
Технические требования к металлическим деталям из листовой стали для солнечных станций
Производство металлических деталей из листовой стали для фотоэлектрических опорных конструкций регламентируется строгими инженерными нормами. В отличие от гражданского строительства, где допуски могут быть более мягкими, в солнечной энергетике каждая миллиметровая ошибка при штамповке может привести к невозможности сборки модулей на месте или к возникновению паразитных напряжений в стекле фотоэлектрической панели.
Материаловедение и выбор сплава
Основным материалом выступает холоднокатаная или горячекатаная сталь с защитным покрытием. В 2026 году наблюдается тренд на использование высокопрочных низколегированных сталей (HSLA), позволяющих уменьшить толщину детали без потери несущей способности. Это снижает вес всей конструкции и логистические расходы.
- Сталь S235JR / Q235B: Базовый стандарт для внутренних элементов креплений, не подверженных прямому агрессивному воздействию среды. Предел текучести ≥ 235 МПа.
- Сталь S355MC / Q355B: Используется для основных несущих кронштейнов и узлов крепления к фундаменту. Обладает повышенной ударной вязкостью при низких температурах (до -40°C).
- Нержавеющая сталь AISI 304 (08Х18Н10): Применяется в прибрежных зонах (солевой туман) и промышленных районах с высоким уровнем загрязнения атмосферы. Дороже углеродистой стали в 3–4 раза, но исключает необходимость регулярного обслуживания.
- Алюминиевые сплавы (AD31 / 6063-T5): Хотя запрос сфокусирован на стали, важно отметить, что стальные детали часто используются в гибридных системах, где сталь отвечает за прочность основания, а алюминий — за крепление самих панелей, чтобы избежать гальванической коррозии через изолирующие прокладки.
Защита от коррозии: критический параметр
Долговечность металлических деталей из листовой стали для фотоэлектрических опорных конструкций напрямую зависит от метода антикоррозионной защиты. Стандартное электролитическое цинкование (толщина 5–12 мкм) уже недостаточно для большинства современных проектов сроком службы 25+ лет.
В 2026 году индустриальным стандартом стало:
- Горячее цинкование (HDG): Толщина покрытия 60–80 мкм. Обеспечивает катодную защиту даже в местах срезов и отверстий. Срок службы до первого ремонта — 30–50 лет в умеренном климате.
- Цинк-ламельное покрытие (Geomet / Dacromet): Толщина 8–12 мкм. Идеально для резьбовых соединений и мелких деталей сложной геометрии, где горячее цинкование невозможно из-за риска деформации или засорения резьбы. Отсутствие водородной хрупкости.
- Порошковая полимерная окраска: Применяется редко, только для архитектурных СЭС (BIPV), где важен эстетический вид. Требует идеальной подготовки поверхности (фосфатирование).
Инженерное примечание: При заказе деталей всегда уточняйте метод пассивации после цинкования. Наличие хроматов (Cr6+) запрещено директивами RoHS в ЕС и многих других странах. Требуйте бессвинцовые и бесхромовые конверсионные покрытия.
Классификация и номенклатура производимых компонентов
Номенклатура продукции обширна и зависит от типа монтажной системы (наклонная фиксированная, трекер, плоская крыша, фасад). Все металлические детали из листовой стали для фотоэлектрических опорных конструкций можно разделить на несколько функциональных групп.
1. Узлы крепления к основанию (Foundation Connectors)
Это наиболее нагруженные элементы. Они передают ветровые и снеговые нагрузки от каркаса на фундамент (сваи, бетонные блоки).
- Башмаки опорные: Штампуются из листа толщиной 4–6 мм. Имеют отверстия для анкерных болтов M12–M24.
- Регулировочные пластины: Позволяют компенсировать неровности фундамента (до ±20 мм). Изготавливаются с высокой точностью лазерной резки.
2. Несущие профили и кронштейны (Structural Brackets)
Служат для формирования угла наклона панелей (обычно 10°–45° в зависимости от широты).
- Треугольные кронштейны: Сборные или цельноштампованные. Цельноштампованные детали предпочтительнее, так как они не имеют слабых сварных швов, подверженных усталостному разрушению.
- Усиленные уголки: Используются для соединения горизонтальных и наклонных балок.
3. Крепеж модулей (Module Clamps & Mid/End Clamps)
Хотя сами зажимы часто алюминиевые, их базовые пластины и ответные части могут быть стальными.
- Промежуточные зажимы (Mid Clamps): Фиксируют две соседние панели.
- Концевые зажимы (End Clamps): Фиксируют крайние панели ряда.
- Прижимные планки: Стальные полосы с перфорацией для кабель-менеджмента и заземления.
4. Системы заземления и кабель-менеджмента
Безопасность СЭС требует непрерывности цепи заземления.
- Заземляющие шайбы с зубцами: Прокалывают оксидную пленку на алюминии профиля, обеспечивая электрический контакт со стальной конструкцией.
- Кабельные клипсы: Штампуются из тонкого листа (0.8–1.2 мм), фиксируют провода DC/AC к профилям, предотвращая их вибрацию и перетирание.
Процесс производства: от листа до готового изделия
Качество металлических деталей из листовой стали для фотоэлектрических опорных конструкций закладывается на этапе технологической подготовки производства. Наш завод использует автоматизированные линии, минимизирующие человеческий фактор.
Этап 1: Лазерная резка и пробивка (Laser Cutting & Punching)
Использование волоконных лазеров мощностью 3–6 кВт позволяет получать кромки высокого качества без образования грата. Для массовых деталей применяется координатно-револьверная пробивка, которая обеспечивает высокую скорость изготовления отверстий. Точность позиционирования отверстий составляет ±0.1 мм, что критично для быстрой сборки на объекте.
Этап 2: Гибка (Press Brake Forming)
Гидравлические прессы с ЧПУ формируют необходимые углы. Важно контролировать радиус гибки, чтобы не истончить материал в зоне деформации более чем на 10%. Для сталей толщиной свыше 4 мм используется компенсация пружинения материала.
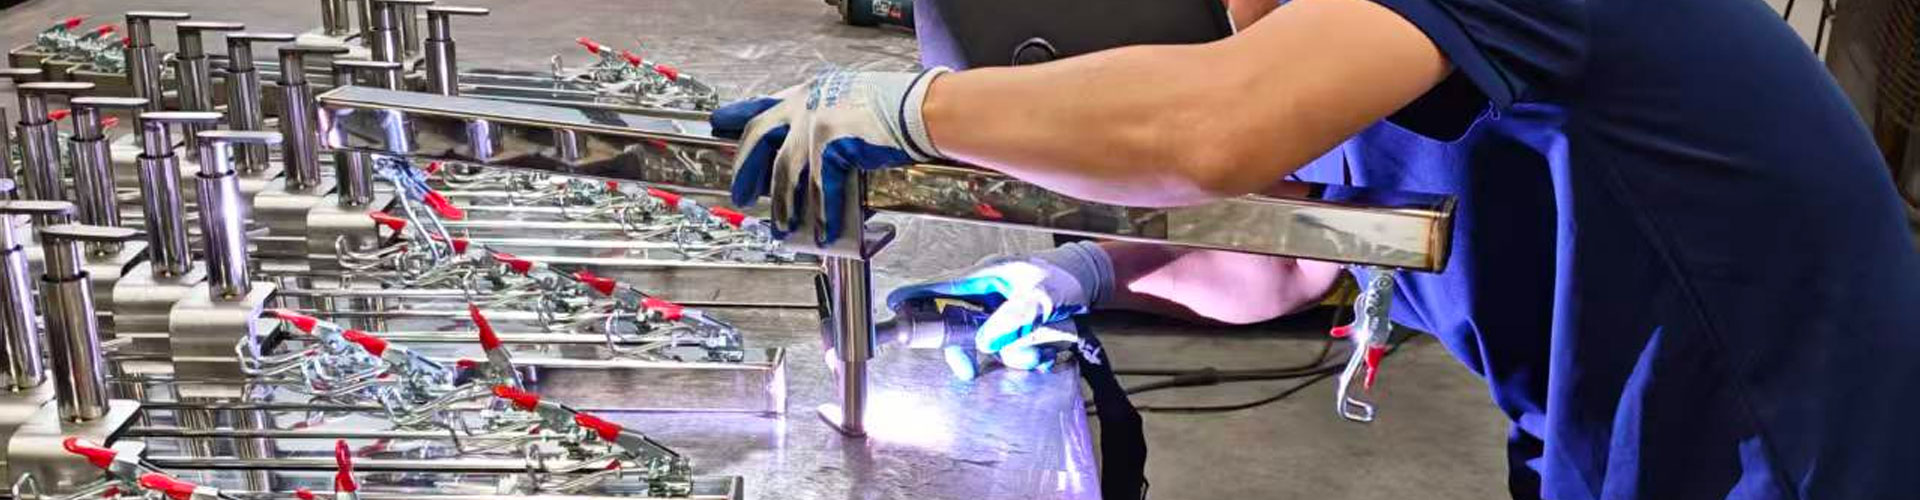
Этап 3: Сварка (Welding)
Применяется роботизированная сварка в среде защитных газов (MIG/MAG). Это обеспечивает стабильное качество шва, отсутствие пор и шлака. Каждый сварной узел проходит визуальный контроль (VT) и выборочно ультразвуковой контроль (UT) на наличие непроваров.
Этап 4: Антикоррозионная обработка
Перед горячим цинкованием детали проходят химическую очистку: обезжиривание, травление, флюсование. Погружение в ванну с цинком при температуре 440–460°C. Контроль толщины покрытия осуществляется магнитными толщиномерами на каждой партии.
Этап 5: Контроль качества и упаковка
Финальная проверка геометрии на координатно-измерительных машинах (КИМ). Упаковка производится в металлические поддоны или деревянные ящики, обтянутые стретч-пленкой с УФ-стабилизатором, для защиты при морских перевозках.
Производственные возможности ООО «Цзянчэньбэй Интеллектуальные Технологии»
Надежность поставок и соответствие жестким техническим требованиям обеспечиваются мощной производственной базой партнеров. Ярким примером современного подхода является ООО «Цзянчэньбэй Интеллектуальные Технологии (Сучжоу) — предприятие, расположенное в стратегически важном экономическом центре «Дельта реки Янцзы» (город Тайцан, провинция Цзянсу, Китай). Такое географическое положение позволяет компании оперативно взаимодействовать с поставщиками сырья и обеспечивать эффективную логистику для международных заказов.
Компания специализируется на полном цикле производства высокоточных металлоизделий, объединяя технологии обработки листового металла и прецизионной CNC-обработки. Оснащение предприятия включает современные станки для лазерной резки, гибки, штамповки и сварки, а также парк CNC-центров (токарных, фрезерных и пятиосевых), что позволяет достигать точности до ±0,01 мм. Этот опыт работы со сложными конструкциями для промышленного оборудования и экологических систем успешно транслируется на производство компонентов для солнечной энергетики, где важна не только прочность, но и высокая повторяемость деталей.
Гибкость производственных линий «Цзянчэньбэй» позволяет эффективно решать задачи любого масштаба:
- Прототипирование: Изготовление единичных образцов (1–50 шт.) за 3 рабочих дня для проверки собираемости и дизайна.
- Мелкосерийное производство: Партии от 50 до 5000 шт. со сроком изготовления 1–3 недели, что идеально подходит для пилотных проектов СЭС.
- Крупносерийный выпуск: Масштабирование производства для партий от 5000 шт. (4–8 недель) с сохранением стабильного качества благодаря строгому многоуровневому контролю (входной, операционный и выходной).
Такой интегрированный подход гарантирует, что каждый кронштейн или соединительная пластина будут изготовлены точно в срок и в соответствии с чертежами заказчика, минимизируя риски на этапе монтажа солнечной станции.
Факторы, влияющие на цену в 2026 году
Стоимость металлических деталей из листовой стали для фотоэлектрических опорных конструкций является динамической величиной. В 2026 году ценообразование формируется под воздействием нескольких макроэкономических и технических факторов. Понимание этих механизмов помогает закупщикам планировать бюджет и избегать скрытых расходов.
| Фактор стоимости | Влияние на цену | Комментарий эксперта |
|---|---|---|
| Биржевая цена стали (HRC) | Высокое | Цена на горячекатаный рулон является базой. Волатильность рынка сырья может менять стоимость изделия на 15–20% в течение квартала. |
| Толщина цинкового покрытия | Среднее | Увеличение толщины покрытия с 40 до 80 мкм увеличивает расход цинка и время обработки, повышая цену на 10–15%, но удваивает срок службы. |
| Сложность геометрии | Среднее | Детали, требующие многоэтапной гибки или ручной сварки, дороже штампованных аналогов. Стандартизация узлов снижает стоимость. |
| Объем заказа (MOQ) | Высокое | Крупные партии (от 1 МВт мощности СЭС) позволяют amortize затраты на настройку оборудования и закупку сырья оптом, снижая unit price на 20–30%. |
| Логистика и Incoterms | Переменное | Вес стальных конструкций велик. Доставка EXW дешевле FOB, но покупатель берет на себя риски фрахта. В 2026 году ставки контейнерных перевозок стабилизировались, но остаются чувствительными к геополитике. |
| Сертификация и тестирование | Низкое (разовое) | Необходимость проведения нагрузочных испытаний в аккредитованных лабораториях добавляет к стоимости проекта, но является обязательной для банковского финансирования СЭС. |
Примерный диапазон цен (Ориентир 2026)
Цены указаны за килограмм готовой продукции (горячее цинкование включено):
- Стандартные кронштейны (S235JR): $1.2 – $1.8 / кг
- Сложные сварные узлы: $1.8 – $2.5 / кг
- Детали из нержавеющей стали (AISI 304): $4.5 – $6.0 / кг
- Мелкий крепеж (клипсы, шайбы): $2.5 – $3.5 / кг (выше доля трудозатрат)
Внимание: Данные цены являются ориентировочными и зависят от курса валют, стоимости энергии и логистических маршрутов. Для получения точного коммерческого предложения необходим расчет по чертежам или спецификации проекта.
Как выбрать надежного производителя: чек-лист для закупщика
Выбор поставщика металлических деталей из листовой стали для фотоэлектрических опорных конструкций — это риск-менеджмент. Ошибка в выборе партнера ведет к задержкам монтажа и рекламациям через 2–3 года эксплуатации. Используйте следующий алгоритм оценки:
1. Аудит производственных мощностей
Запросите видео-тур или посетите завод. Обратите внимание на:
- Наличие собственного парка лазерных станков и прессов (а не посредническая схема).
- Состояние участка горячей оцинковки (или наличие долгосрочного контракта с сертифицированным цехом).
- Складские запасы сырья (гарантия бесперебойных поставок).
2. Сертификация и соответствие стандартам
Производитель должен иметь действующие сертификаты:
- ISO 9001:2015: Система менеджмента качества.
- EN 1090-1 / ISO 3834: Требования к выполнению строительных стальных и алюминиевых конструкций и сертификация сварки.
- Отчеты о нагрузочных испытаниях: Подтверждение того, что конструкция выдерживает ветровую нагрузку согласно локальным нормам (например, Eurocode 1 или ASCE 7).
3. Инженерная поддержка
Хороший производитель не просто штампует металл, а помогает оптимизировать конструкцию. Способны ли они предоставить 3D-модели (STEP, IGES) для проверки собираемости? Есть ли у них штатные инженеры, говорящие на вашем языке?
4. Референс-лист
Запросите контакты клиентов, реализовавших проекты в схожих климатических условиях. Опыт работы в пустынях (песчаные бури) или на побережье (солевой туман) является показателем качества антикоррозионной защиты.
Сравнение технологий изготовления: Штамповка vs Лазерная резка
При производстве металлических деталей из листовой стали для фотоэлектрических опорных конструкций часто возникает дилемма выбора технологии заготовки. Выбор влияет на себестоимость и сроки.
| Параметр | Прогрессивная штамповка | Лазерная резка + Гибка |
|---|---|---|
| Экономическая эффективность | Высокая при тиражах > 10 000 шт. | Высокая при малых и средних сериях, прототипах. |
| Точность | Стабильная, высокая повторяемость. | Высокая, но зависит от настройки ЧПУ. |
| Гибкость дизайна | Низкая (дорогая замена матриц). | Высокая (быстрая перенастройка программы). |
| Качество кромки | Обрывистая (требует снятия заусенцев). | Гладкая, готова к использованию. |
| Срок подготовки производства | Длительный (изготовление пресс-форм 3–5 недель). | Короткий (1–3 дня на программирование). |
Рекомендация: Для типовых элементов крепления (кронштейны, уголки) объемом на крупные СЭС (50+ МВт) экономически оправдана штамповка. Для нестандартных узлов, индивидуальных проектов крышных установок или срочных заказов предпочтительна лазерная резка.
Логистика и экспортные особенности
Поставка металлических деталей из листовой стали для фотоэлектрических опорных конструкций требует тщательной логистической проработки. Сталь — тяжелый груз, чувствительный к влаге при транспортировке.
Упаковка
Мы используем усиленные стальные поддоны, способные выдерживать погрузку вилочным погрузчиком весом до 2 тонн. Детали сортируются по типам и маркируются бирками с QR-кодами для легкой идентификации на стройплощадке. Каждая паллета оборачивается влагозащитной пленкой с силикагелевыми осушителями внутри.
Документооборот
Для таможенной очистки предоставляется полный пакет:
- Коммерческий инвойс и упаковочный лист.
- Сертификат происхождения (Form A / EUR.1).
- Сертификаты качества на металл (Mill Certificate).
- Протоколы испытаний цинкового покрытия.
Оптимизация загрузки
Благодаря компактной упаковке и возможности укладки деталей “в nest” (одна в другую), мы обеспечиваем максимальную загрузку 40-футовых контейнеров (до 26–28 тонн нетто), что снижает удельную стоимость доставки на единицу продукции.
Типичные ошибки при проектировании и закупке
Анализ рынка 2026 года выявляет ряд системных ошибок, которые допускают заказчики при работе с металлическими деталями из листовой стали для фотоэлектрических опорных конструкций.
- Игнорирование гальванической пары: Прямой контакт стального крепежа с алюминиевым профилем панели без изолирующей прокладки (EPDM) приводит к электрохимической коррозии алюминия. Всегда используйте прокладки.
- Экономия на толщине цинка: Попытка сэкономить $0.1 на кг, выбрав гальванику вместо горячего цинкования, приводит к ржавчине через 3–5 лет. Замена крепежа на действующей СЭС стоит в 10 раз дороже первоначальной экономии.
- Неточности в чертежах: Отсутствие учета допусков на горячее цинкование (наплывы цинка могут мешать прохождению болта). Мы рекомендуем увеличивать диаметр отверстий на 1–2 мм под цинкование.
- Отсутствие запаса на брак: Заказ ровно по количеству панелей. Рекомендуется заказывать +3–5% крепежа на случай потери или повреждения при монтаже.
Часто задаваемые вопросы (FAQ)
Какой минимальный объем заказа (MOQ) для производства деталей?
Для стандартных штампованных изделий MOQ обычно составляет 500–1000 кг. Для лазерной резки возможно изготовление партий от 100 кг, однако стоимость setup будет выше. Для крупных инфраструктурных проектов мы готовы масштабировать производство под любые объемы.
Можете ли вы изготовить детали по нашим чертежам?
Да, мы работаем по предоставленной документации (PDF, DWG, STEP). Наши инженеры проводят бесплатный аудит manufacturability (DFM) и предлагают оптимизации для снижения стоимости без потери прочности.
Какой срок службы у ваших металлических деталей?
При использовании горячего цинкования (80 мкм) и правильной эксплуатации срок службы металлических деталей из листовой стали для фотоэлектрических опорных конструкций составляет более 30 лет в умеренном климате и более 20 лет в агрессивных средах (побережье).
Предоставляете ли вы образцы перед серийным заказом?
Да, мы изготавливаем контрольные образцы для согласования геометрии и качества покрытия. Это обязательный этап перед запуском массовой серии.
Как происходит контроль качества?
Каждая партия проходит проверку: визуальный осмотр, замер толщины цинка, проверка резьбовых соединений калибрами. По запросу предоставляем видеоотчет инспекции перед отгрузкой.
Заключение и призыв к действию
Качественные металлические детали из листовой стали для фотоэлектрических опорных конструкций — это фундамент надежности вашей солнечной электростанции. В условиях 2026 года, когда требования к эффективности и долговечности энергообъектов достигли максимума, выбор проверенного производителя становится стратегическим решением. Мы предлагаем не просто металл, а инженерную уверенность, соблюдение сроков и конкурентную цену за счет вертикальной интеграции производства.
Не рискуйте инвестициями в проект. Получите индивидуальное коммерческое предложение и техническую консультацию уже сегодня.
Свяжитесь с нами для расчета стоимости вашего проекта:
- Отправьте чертежи или спецификацию на нашу почту.
- Запросите бесплатные образцы продукции.
- Получите каталог стандартных решений для СЭС 2026.