

Металлические детали из листовой стали для оборудования новых источников энергии: производитель, цена 2026
2026-08-31
- Металлические детали из листовой стали для оборудования новых источников энергии: производитель, цена 2026
- Рыночный контекст 2026: почему требования к металлу изменились
- Технические требования к листовому металлу в энергетике
- Процесс производства: от CAD-модели до готового изделия
- Где применяются металлические детали из листовой стали в ВИЭ
- Факторы ценообразования в 2026 году
- Как выбрать надежного производителя: чек-лист для закупщика
- Сравнение: Локальное производство vs Импорт
- Типичные ошибки при заказе и эксплуатации
- FAQ: Часто задаваемые вопросы
- Заключение и рекомендации по закупкам
Металлические детали из листовой стали для оборудования новых источников энергии: производитель, цена 2026
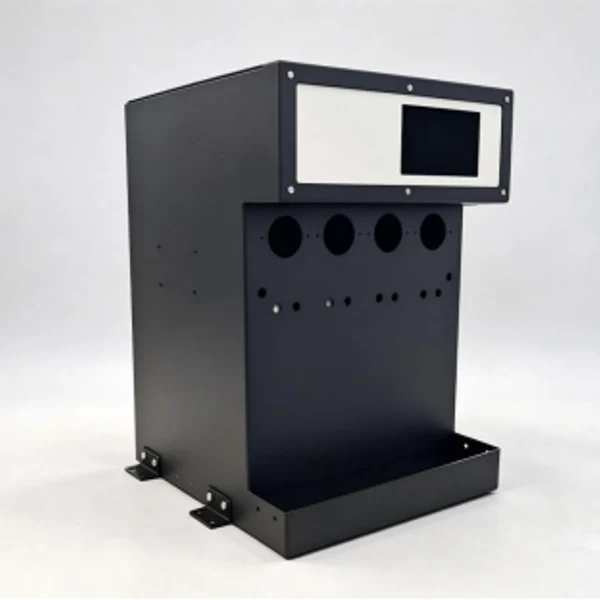
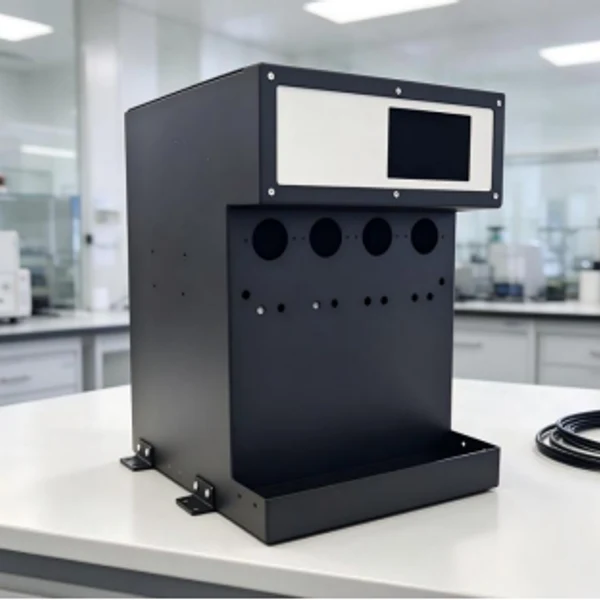
Металлические детали из листовой стали для оборудования новых источников энергии представляют собой высокоточные конструктивные элементы, изготавливаемые методами лазерной резки, гибки и сварки, которые обеспечивают механическую целостность, теплоотвод и защиту критических узлов в системах возобновляемой энергетики. В 2026 году спрос на данные компоненты достиг пика из-за масштабирования проектов ветропарков offshore-класса и солнечных электростанций бифациального типа. Ключевая ценность таких деталей заключается не просто в форме, а в строгом соблюдении допусков (±0.1 мм), коррозионной стойкости (класс C4-C5 по ISO 12944) и способности выдерживать циклические нагрузки при экстремальных температурах.
Для инженеров-закупщиков и технических директоров важно понимать, что выбор поставщика металлических деталей из листовой стали для оборудования новых источников энергии напрямую влияет на срок окупаемости энергообъекта. Ошибка в толщине металла или качестве антикоррозийного покрытия может привести к преждевременному выходу из строя инверторных шкафов или креплений фотоэлектрических модулей, что влечет за собой простой генерации и убытки, исчисляемые миллионами рублей. Данная статья служит техническим руководством по выбору производителя, анализу ценообразования в 2026 году и инженерным требованиям к качеству металлообработки для сектора ВИЭ (возобновляемых источников энергии).
Рыночный контекст 2026: почему требования к металлу изменились
Индустрия новых источников энергии (ВИЭ) перешла от стадии пилотных проектов к этапу промышленного масштабирования. В 2026 году оборудование стало более мощным, компактным и требовательным к материалам. Если пять лет назад допускалось использование стандартной конструкционной стали Ст3 с простой покраской, то сегодня стандарты ужесточились. Оборудование для водородной энергетики, накопителей энергии (BESS) и морских ветряных турбин работает в агрессивных средах.
Производители металлических деталей из листовой стали для оборудования новых источников энергии столкнулись с необходимостью внедрения новых сплавов и методов обработки. Основной драйвер изменений — увеличение единичной мощности ветрогенераторов (до 15-18 МВт) и повышение КПД солнечных панелей. Это требует от металлических корпусов, рам и крепежных систем повышенной жесткости при снижении веса. Легкость конструкции критична для снижения нагрузок на фундаменты и несущие структуры, особенно в оффшорной ветроэнергетике, где каждый килограмм наверху мачты увеличивает стоимость монтажа на 15-20%.
Кроме того, в 2026 году усилилось регулирование углеродного следа. Закупщики все чаще требуют от поставщиков металлоизделий сертификаты, подтверждающие низкий уровень выбросов CO2 при производстве стали. Это меняет логику цепочек поставок: предпочтение отдается заводам, использующим электродуговые печи и вторичный лом высокого качества, либо напрямую интегрированным с металлургическими комбинатами, применяющими технологии “зеленой” металлургии.
Технические требования к листовому металлу в энергетике
Не всякая сталь подходит для создания надежного оборудования ВИЭ. Инженерный подход к выбору материала базируется на трех столпах: механическая прочность, коррозионная стойкость и технологичность обработки. Рассмотрим основные параметры, которые должен контролировать отдел технического надзора заказчика.
Марки стали и их применение
Для изготовления корпусов инверторов, стоек крепления и внутренних шасси наиболее часто используются следующие марки:
- Сталь конструкционная качественная (09Г2С, S355J2): Применяется для несущих конструкций, рам солнечных панелей и оснований ветрогенераторов. Отличается хорошей свариваемостью и ударной вязкостью при низких температурах (до -60°C), что критично для арктических проектов.
- Нержавеющая сталь (AISI 304, AISI 316L): Необходима для элементов, контактирующих с электролитом в водородных установках или работающих в морской среде (оффшор). AISI 316L содержит молибден, обеспечивающий защиту от питтинговой коррозии в хлоридсодержащих средах.
- Оцинкованная сталь (DX51D, DX52D): Стандарт для корпусов электронного оборудования (инверторы, контроллеры заряда). Цинковое покрытие (Z275 и выше) обеспечивает барьерную защиту без необходимости дополнительной покраски внутренних поверхностей.
- Алюминиевые сплавы (серии 5xxx и 6xxx): Хотя тема статьи посвящена стали, важно отметить, что в гибридных конструкциях сталь часто комбинируется с алюминием для теплоотводов. Однако чисто стальные решения выигрывают в прочности и стоимости при крупных габаритах.
Толщина листа и допуски
В 2026 году тренд на оптимизацию массы привел к использованию более тонких, но высокопрочных листов. Диапазон толщин варьируется от 0.8 мм (кожухи электроники) до 20-40 мм (фланцевые соединения башен ветряков). Критическим параметром является плоскостность листа после резки. Деформации при лазерной или плазменной резке должны быть устранены на этапе правки. Допуск по плоскостности не должен превышать 2 мм на 1 метр длины для монтажных поверхностей.
Инженерное замечание: при заказе металлических деталей из листовой стали для оборудования новых источников энергии всегда уточняйте класс точности по ГОСТ 14193 или международному стандарту ISO 2768-2. Для ответственных узлов рекомендуется класс “средний” (m) или “точный” (f), тогда как для невидимых каркасных элементов достаточно “грубого” (c).
Процесс производства: от CAD-модели до готового изделия
Качество конечного продукта закладывается на этапе проектирования. Современное производство металлических деталей для ВИЭ — это полностью цифровой процесс, исключая человеческий фактор на этапах раскроя и гибки.
1. Лазерная и плазменная резка
Основной метод раскроя — волоконная лазерная резка мощностью 6-12 кВт. Она обеспечивает чистый рез без грата (или с минимальным легкоудаляемым гратом) и узкую зону термического влияния. Для толщин свыше 20 мм может применяться высокоточная плазменная резка с водяным охлаждением реза, что снижает деформации листа. Важно: кромки деталей, подлежащих сварке, должны быть очищены от оксидной пленки непосредственно перед сборкой.
2. Гибка на ЧПУ станках
Точность угла гиба критична для сборки корпусов. Современные пресс-ножницы с автоматической компенсацией прогиба стола позволяют достигать точности угла ±0.5°. Для деталей из высокопрочной стали необходимо учитывать эффект пружинения (springback), который программно компенсируется системой управления станка.
3. Сварка и соединение
В энергетике преобладает полуавтоматическая сварка в среде защитных газов (MIG/MAG) и аргонодуговая сварка (TIG) для нержавейки. Качество швов контролируется визуально и, при необходимости, ультразвуковым дефектоскопом. Для обеспечения герметичности корпусов IP65/IP66 применяется лазерная сварка, дающая минимальные деформации и эстетичный шов.
4. Антикоррозийная защита
Это самый важный этап для долговечности. Варианты покрытия:
- Порошковая окраска: Стандарт для indoor-оборудования. Толщина слоя 60-80 мкм. Обязательна предварительная химическая подготовка (обезжиривание, фосфатирование).
- Горячее цинкование: Для уличных конструкций. Обеспечивает срок службы до 50 лет. Минус — возможные деформации тонких листов из-за температурного шока.
- Дуплекс-системы: Комбинация горячего цинкования и порошковой окраски. Используется в самых агрессивных средах (морское побережье, химические производства рядом с ВИЭ-хабами).
Где применяются металлические детали из листовой стали в ВИЭ
Сфера применения металлических деталей из листовой стали для оборудования новых источников энергии крайне широка. Рассмотрим три ключевых сегмента с точки зрения инженерных задач.
Солнечная энергетика (Фотоэлектрические системы)
Здесь металл работает как скелет системы. Из листовой стали изготавливаются:
- Конструкции крепления (Mounting Structures): Профили и кронштейны, удерживающие панели под оптимальным углом. Они должны выдерживать ветровую нагрузку до 200 км/ч и снеговую нагрузку до 540 кг/м².
- Короба для кабель-менеджмента: Защита силовых кабелей от УФ-излучения и грызунов.
- Шкафы коммутации: Распределительные коробки, где соединяются струны панелей. Требуют высокой степени пылевлагозащиты.
Инженерный нюанс: В бифациальных панелях, генерирующих ток с обеих сторон, важно избегать затенения металлическими конструкциями. Поэтому дизайн кронштейнов становится более ажурным, а методы крепления — бескаркасными или с использованием минимального профиля.
Ветроэнергетика
Ветряки — это гигантские металлические конструкции. Листовая сталь используется для:
- Корпусов гондолы: Защищают генератор, редуктор и электронику от влаги, соли и перепадов температур.
- Систем охлаждения: Радиаторы и кожухи теплообменников. Эффективный отвод тепла от генератора критичен для предотвращения перегрева.
- Внутренних платформ и лестниц: Обеспечивают безопасный доступ обслуживающего персонала.
Особенность ветроэнергетики — вибрации. Все металлические детали должны иметь высокую усталостную прочность. Сварные швы подвергаются обработке для снятия напряжений (например, дробеструйной очисткой или TIG-ремешингом).
Накопители энергии (BESS) и водородные установки
Это быстрорастущий сектор 2026 года. Батарейные контейнеры требуют:
- Противопожарных перегородок: Из стальных листов с огнезащитным покрытием, разделяющих ячейки с аккумуляторами.
- Систем газового пожаротушения: Корпуса и крепления для баллонов и трубопроводов.
- Водородных электролизеров: Корпуса высокого давления, рамы для стеков ячеек. Здесь требуется сталь, устойчивая к водородному охрупчиванию.
Факторы ценообразования в 2026 году
Цена на металлические детали из листовой стали для оборудования новых источников энергии формируется не только из стоимости сырья. В 2026 году структура затрат сместилась в сторону сложности обработки и логистики.
| Фактор стоимости | Влияние на цену (%) | Комментарий эксперта |
|---|---|---|
| Стоимость сырья (сталь) | 30-40% | Волатильность цен на железорудное сырье и энергоносители для металлургии. Использование биржевых индексов при долгосрочных контрактах. |
| Сложность геометрии (резка/гибка) | 25-35% | Количество гибов, необходимость специальной оснастки, время работы лазера. Сложные 3D-короба дороже плоских деталей в 3-5 раз. |
| Сварка и сборка | 15-25% | Ручной труд сложно автоматизировать полностью. Стоимость квалифицированных сварщиков растет. Автоматизированные сварочные роботы снижают цену на больших сериях. |
| Покрытие и контроль качества | 10-15% | Сертификация покрытий, испытания в соляной камере, входной контроль материалов. Для ВИЭ этот блок обязателен. |
| Логистика и упаковка | 5-10% | Объемные грузы требуют эффективной упаковки для предотвращения повреждений. Экспортные поставки включают таможенные издержки. |
Что влияет на итоговый прайс?
- Объем партии: При заказе от 1000 штук цена за единицу может снизиться на 20-30% за счет амортизации настройки станков и оптовой закупки металла.
- Требования к допускам: Ужесточение допусков с ±1 мм до ±0.2 мм увеличивает время производства и процент брака, что закладывается в цену.
- Срочность: Режим 24/7 на производстве стоит дороже плановой загрузки.
- Тип покрытия: Горячее цинкование дороже порошковой окраски на 15-20%, но дает лучшую долговечность.
Как выбрать надежного производителя: чек-лист для закупщика
Выбор подрядчика на поставку металлических деталей из листовой стали для оборудования новых источников энергии — это риск-менеджмент. Ошибка выбора ведет к срыву сроков ввода объекта в эксплуатацию. Используйте следующий алгоритм оценки:
1. Аудит производственных мощностей
Не верьте картинкам на сайте. Запросите видео-тур или посетите завод лично. Обратите внимание на:
- Парк оборудования: наличие современных лазерных станков (Trumpf, Bystronic, Han’s Laser или аналоги) и гибочных прессов с ЧПУ.
- Склад металла: хранится ли лист правильно (в горизонтальном положении, без влаги)? Есть ли сертификаты на металл (Mill Certificates)?
- Участок контроля качества: есть ли измерительные машины (CMM), толщиномеры, адгезиметры?
2. Опыт в отрасли ВИЭ и смежных секторах
Производитель, делающий ящики для почты, не подойдет для изготовления корпусов инверторов. Ищите кейсы: были ли у них проекты для солнечных ферм, ветропарков или нефтегаза (там схожие требования к коррозии). Попросите рекомендации от текущих клиентов.
В этом контексте показателен опыт компании ООО «Цзянчэньбэй Интеллектуальные Технологии (Сучжоу)». Расположенная в стратегически важном промышленном кластере Тайцан (провинция Цзянсу, Китай), компания обладает развитой логистикой в дельте реки Янцзы, что позволяет оперативно взаимодействовать с глобальной цепочкой поставок. Их производственная база специализируется на комплексном цикле: от проектирования и лазерной резки до прецизионной CNC-обработки, сварки и финальной сборки. Благодаря наличию пятиосевых обрабатывающих центров и швейцарских станков, «Цзянчэньбэй» обеспечивает точность до ±0,01 мм, что критически важно для сложных компонентов систем охлаждения BESS и корпусов высоковольтного оборудования.
3. Инженерная поддержка (DFM)
Хороший производитель не просто режет металл, он помогает оптимизировать конструкцию для производства (Design for Manufacturing). Если вам предлагают изменить радиус гиба или добавить технологические отверстия для снижения стоимости без потери прочности — это признак профессионализма. Компании уровня «Цзянчэньбэй» предлагают персонализированные технические решения, проверяя manufacturability еще на этапе чертежа, что позволяет избежать дорогостоящих ошибок при серийном выпуске.
4. Сертификация и стандарты
Проверьте наличие ISO 9001 (система менеджмента качества). Для экспорта в Европу важна сертификация сварщиков по EN 1090 и ISO 3834. Для России и ЕАЭС — соответствие ГОСТ и наличие деклараций ТР ТС.
Сравнение: Локальное производство vs Импорт
В 2026 году многие компании стоят перед выбором: заказывать детали у местных производителей или импортировать из Азии. Сравним варианты.
| Критерий | Локальный производитель (РФ/СНГ) | Импорт (Китай/ЮВА) |
|---|---|---|
| Цена изделия | Выше на 10-20% | Ниже (эффект масштаба) |
| Логистика и сроки | 1-3 недели | 2-4 месяца + таможня |
| Коммуникация | Прямой контакт с инженерами, быстрый фидбек | Языковой барьер, задержки в переписке |
| Контроль качества | Возможность выездного аудита, быстрая рекламация | Сложно проверить партию до отгрузки, долгий возврат брака |
| Гибкость | Высокая (легко внести изменения в чертеж) | Низкая (изменения требуют пересогласования образцов) |
| Риски санкционного давления | Минимальные | Высокие (проблемы с оплатой, логистикой) |
Рекомендация: Для серийного производства стандартных элементов (крепления, простые корпуса) целесообразен импорт. Для сложных, уникальных деталей, прототипов и срочных заказов, а также для стратегически важных объектов инфраструктуры — выбирайте локального партнера с полным циклом производства. Однако, если речь идет о высокотехнологичных компонентах, требующих прецизионной обработки (например, детали для систем жидкостного охлаждения или сложные внутренние каркасы автоматизированных комплексов), китайские производители с современным парком CNC-станков, такие как «Цзянчэньбэй», предлагают уникальное сочетание качества и цены. Они способны выполнять заказы любого объема: от быстрых прототипов (1–50 шт. за 3 дня) до крупносерийного выпуска, сохраняя при этом строгий многоступенчатый контроль качества.
Типичные ошибки при заказе и эксплуатации
Анализ рекламаций за последние два года выявил ряд системных ошибок, которые совершают заказчики металлических деталей из листовой стали для оборудования новых источников энергии.
- Игнорирование направления текстуры листа при гибке. Если гиб осуществляется параллельно направлению прокатки, риск трещины на внешнем радиусе возрастает. Всегда указывайте направление гиба относительно текстуры в чертеже.
- Неверный выбор класса защиты IP. Установка корпуса IP54 в условиях морского тумана приводит к конденсации влаги внутри и короткому замыканию электроники. Для улицы минимум IP65, а лучше IP66 с дренажными клапанами.
- Экономия на подготовке поверхности перед покраской. Покраска по ржавчине или маслу — гарантия отслоения покрытия через полгода. Требуйте протоколы химической подготовки (фосфатирование/хроматирование).
- Отсутствие учета температурных расширений. Жесткое крепление длинных металлических конструкций без компенсационных зазоров приводит к короблению при перепадах температур от -40°C до +50°C.
FAQ: Часто задаваемые вопросы
В: Каков минимальный объем заказа для производства металлических деталей из листовой стали?
О: Зависит от сложности. Для простых деталей лазерной резки минимум может составлять от 10-50 шт. Для сложных сварных конструкций с гибкой экономически оправданная партия начинается от 100-200 шт. Однако многие заводы готовы сделать прототип (1 шт.) по повышенной цене.
В: Можно ли использовать обычную черную сталь для солнечных инверторов?
О: Категорически не рекомендуется. Даже внутри помещения влажность может колебаться. Лучше использовать оцинкованную сталь или нержавеющую сталь для критических узлов. Черная сталь допустима только для внутренних ненагруженных шасси при условии качественной порошковой окраски и эксплуатации в сухом помещении.
В: Как долго служат металлические детали в оффшорной ветроэнергетике?
О: При правильном выборе материала (AISI 316L или дуплексная сталь) и покрытия (горячее цинкование + краска) срок службы составляет 25-30 лет без капитального ремонта. Однако требуется ежегодный визуальный осмотр.
В: Влияет ли толщина цинкового покрытия на стоимость?
О: Да. Стандартное покрытие Z15 (100 г/м²) дешевле, чем Z275 (275 г/м²). Разница в цене металла может составлять 5-10%, но срок защиты увеличивается вдвое. Для ВИЭ рекомендуется не экономить на этом параметре.
В: Предоставляете ли вы услуги сборки (Contract Manufacturing)?
О: Большинство современных заводов предлагают полную сборку: установка петель, замков, уплотнителей, монтаж электронных компонентов. Это снижает ваши затраты на логистику и внутреннюю сборку.
Заключение и рекомендации по закупкам
Рынок металлических деталей из листовой стали для оборудования новых источников энергии в 2026 году характеризуется высоким технологическим уровнем и строгими требованиями к качеству. Успех вашего энергопроекта зависит от надежности каждого винта и каждого сварного шва. Не рассматривайте металлообработку как статью расходов, которую нужно минимизировать любой ценой. Рассматривайте её как инвестицию в бесперебойную генерацию.
Практический совет инженера: Перед запуском массовой серии обязательно закажите пилотную партию (5-10 комплектов). Проведите натурные испытания: сборку на месте, проверку геометрии, тест на коррозию в камере. Это сэкономит вам миллионы на переделках.
Если вы ищете партнера, способного обеспечить стабильное качество, соблюдение сроков и инженерную поддержку на всех этапах — от чертежа до отгрузки, рассмотрите наши возможности. Мы специализируемся на сложных проектах для энергетики и понимаем специфику отрасли.
Готовы обсудить ваш проект?
Загрузите чертежи (DXF, STEP, PDF) для мгновенного расчета стоимости. Наши инженеры проверят manufacturability и предложат оптимизации.
→ Получить коммерческое предложение и техническую консультацию
Дополнительные материалы и технические спецификации доступны в разделе продукции для ВИЭ.