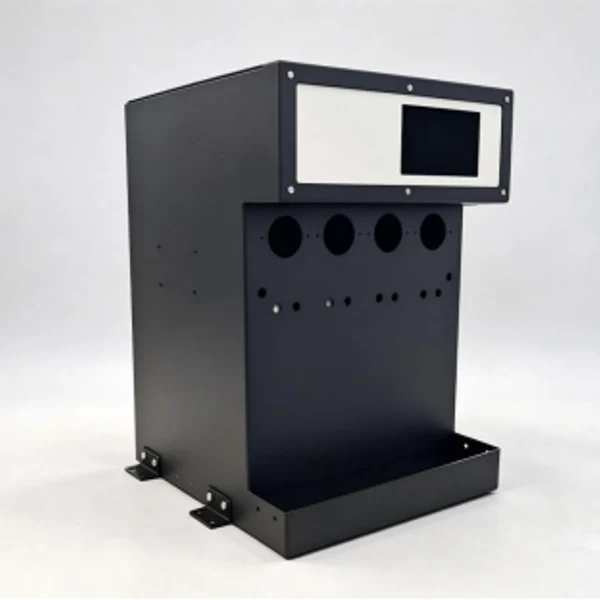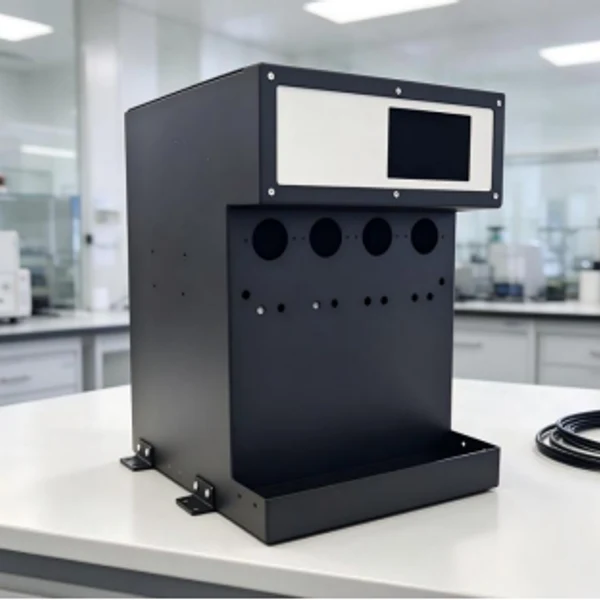


Металлический корпус для оборудования в сфере новых источников энергии: Производитель, цена 2026
2026-08-24
- Металлический корпус для оборудования в сфере новых источников энергии: Производство, спецификации и ценообразование 2026
- Ключевые требования к металлическим корпусам в энергетике 2026 года
- Материалы и технологии производства: Сравнительный анализ
- Где применяется металлический корпус для оборудования в сфере новых источников энергии
- Как выбрать поставщика: Критерии оценки в 2026 году
- Практический пример: Реализация сложных проектов в отрасли
- Диапазон цен и факторы стоимости
- Логистика и экспортные особенности
- Типичные ошибки при заказе и эксплуатации
- Инженерный взгляд: Ограничения и неопределенности
- FAQ: Часто задаваемые вопросы
- Заключение и рекомендации по закупкам
Металлический корпус для оборудования в сфере новых источников энергии: Производство, спецификации и ценообразование 2026
Металлический корпус для оборудования в сфере новых источников энергии представляет собой высокоточное инженерное решение, обеспечивающее механическую защиту, теплоотвод и электромагнитную совместимость (ЭМС) для инверторов, систем управления батареями (BMS), зарядных станций и преобразователей напряжения. В условиях 2026 года, когда плотность мощности энергетических установок достигла критических значений, требования к материалам и геометрии корпусов ужесточились. Современные оболочки должны выдерживать экстремальные термические нагрузки, обеспечивать степень защиты до IP68/IP69K и соответствовать строгим стандартам пожарной безопасности.
Для промышленных закупщиков и инженеров-проектировщиков выбор правильного кожуха — это не просто вопрос эстетики, а ключевой фактор надежности всей энергосистемы. Неправильно рассчитанный теплообмен или недостаточная жесткость конструкции могут привести к деградации электронных компонентов на 30-40% быстрее расчетного срока службы. Данная статья подробно разбирает технические аспекты производства, влияние материалов на стоимость и логистику поставок металлических корпусов для сектора ВИЭ (возобновляемых источников энергии).
Ключевые требования к металлическим корпусам в энергетике 2026 года
Сектор новой энергетики, включающий солнечную генерацию, ветроэнергетику и системы накопления энергии (ESS), диктует уникальные условия эксплуатации. Оборудование часто размещается на открытом воздухе, в прибрежных зонах с высокой соленостью или в пустынях с экстремальными перепадами температур. Металлический корпус для оборудования в сфере новых источников энергии должен функционировать как первичный барьер против внешних воздействий.
Терморегуляция и тепловыделение
С ростом мощности силовых модулей (IGBT, SiC-транзисторов) плотность теплового потока увеличилась. В 2026 году стандартные алюминиевые радиаторы уже не всегда справляются с пиковыми нагрузками без активного охлаждения. Корпус теперь интегрируется в систему жидкостного или фазового охлаждения. Инженеры должны учитывать теплопроводность материала: алюминий серии 6063 обеспечивает около 200 Вт/(м·К), тогда как специальные сплавы с добавлением меди могут достигать 230 Вт/(м·К), но стоят на 15-20% дороже.
Электромагнитная совместимость (ЭМС/EMI)
Высокочастотные инверторы генерируют значительные электромагнитные помехи. Металлический кожух выполняет роль клетки Фарадея. Для соответствия стандартам IEC 61000-6-2 и IEC 61000-6-4, целостность экрана критична. Любые зазоры между крышкой и основанием должны быть минимизированы, а контактные поверхности обработаны токопроводящими прокладками. Ошибки на этапе проектирования шасси приводят к дорогостоящим доработкам на этапе сертификации.
Коррозионная стойкость и долговечность
Оборудование для ВИЭ рассчитано на срок службы 20-25 лет. Стальные корпуса требуют многослойной порошковой окраски с предварительной фосфатизацией, чтобы противостоять атмосферной коррозии. Для морских ветряных электростанций предпочтительны корпуса из нержавеющей стали AISI 316L или анодированного алюминия толщиной стенки не менее 3 мм. Использование дешевых аналогов приводит к появлению питтинговой коррозии уже через 3-5 лет, что нарушает герметичность отсека.
Материалы и технологии производства: Сравнительный анализ
Выбор материала определяет не только цену, но и технологичность сборки конечного продукта. Ниже приведен подробный разбор основных материалов, используемых в 2026 году для производства металлических корпусов для оборудования в сфере новых источников энергии.
| Параметр | Алюминий (Al 6063/6061) | Нержавеющая сталь (AISI 304/316) | Оцинкованная сталь (SGCC) | Литой алюминий (AlSi12) |
|---|---|---|---|---|
| Теплопроводность | Высокая (идеально для радиаторов) | Низкая (требует доп. охлаждения) | Средняя | Средняя/Высокая |
| Вес | Легкий (плотность ~2.7 г/см³) | Тяжелый (плотность ~8.0 г/см³) | Средний | Средний |
| Обработка | Экструзия, CNC, гибка | Сварка, лазерная резка | Штамповка, гибка | Литье под давлением |
| Стоимость инструмента | Средняя (пресс-формы) | Высокая (сложная сварка) | Низкая | Очень высокая (формы) |
| Применение в ВИЭ | Инверторы, BMS, радиаторы | Морские установки, хим. среды | Внутренние компоненты, шкафы | Герметичные блоки, уличные коробки |
Алюминиевые профили и экструзия
Наиболее популярное решение для солнечных инверторов. Экструдированный профиль позволяет создавать сложные каналы для воздушного или жидкостного охлаждения непосредственно в стенке корпуса. Это снижает необходимость в отдельных радиаторах, экономя место и вес. Однако, длина профиля ограничена возможностями пресса (обычно до 6-7 метров), что требует стыковки для крупных промышленных шкафов.
Листогиб и штамповка (Sheet Metal)
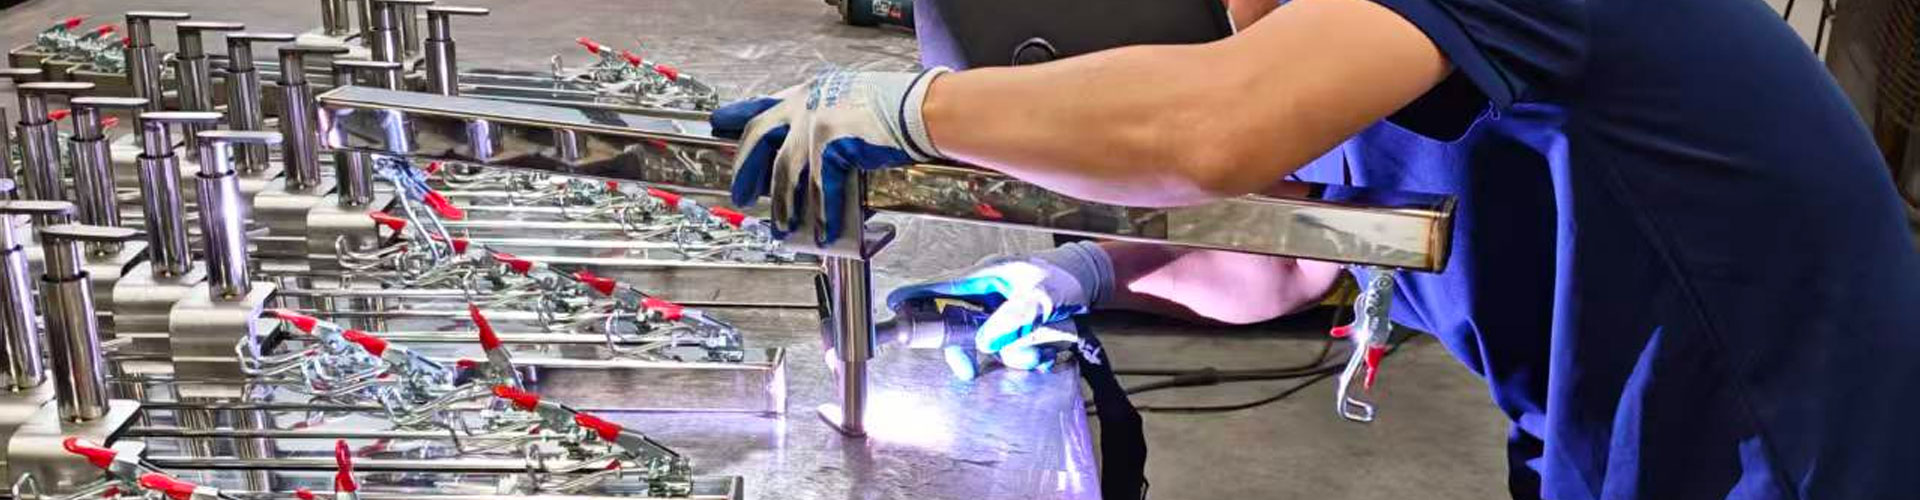
Используется для создания каркасов больших размеров, таких как шкафы для аккумуляторных стоек (Battery Racks). Сталь SGCC с цинковым покрытием 120-270 г/м² обеспечивает хороший баланс цены и защиты. Ключевой момент здесь — качество сварных швов. В 2026 году автоматизированная роботизированная сварка стала стандартом для обеспечения повторяемости качества и отсутствия термических деформаций, которые могут нарушить плоскостность посадочных мест для дверей и панелей.
Литье под давлением (Die Casting)
Применяется для небольших, сложных по форме компонентов, например, корпусов микроинверторов или датчиков мониторинга. Литые детали обладают высокой жесткостью и позволяют интегрировать крепежные элементы прямо в тело корпуса. Основной недостаток — высокая стоимость создания пресс-формы, что делает этот метод рентабельным только при тиражах от 5000 штук.
Где применяется металлический корпус для оборудования в сфере новых источников энергии
Понимание контекста применения помогает правильно специфицировать требования к изделию. Рассмотрим три основных сегмента.
1. Солнечная энергетика (PV Inverters & Optimizers)
Струнные инверторы устанавливаются на стенах зданий или на открытых стойках. Они подвержены прямому солнечному излучению. Температура внутри черного металлического корпуса на солнце может превышать температуру окружающей среды на 20-30°C. Поэтому здесь критически важны:
- Светоотражающее порошковое покрытие (белое или серебристое).
- Конструкция, исключающая попадание воды при косом дожде (конструктивные козырьки).
- Высокая степень пылезащиты (IP65+), так как пыль снижает эффективность теплообмена.
2. Системы накопления энергии (ESS – Energy Storage Systems)
Батарейные шкафы содержат сотни литий-ионных ячеек. Главная угроза здесь — тепловой разгон. Металлический корпус для оборудования в сфере новых источников энергии в данном случае должен выполнять функцию огнебарьера. Используются стальные листы толщиной от 2 мм с огнезащитными покрытиями, способными выдерживать температуру выше 1000°C в течение определенного времени (согласно стандартам UL 9540). Также важна вентиляция: корпус проектируется с учетом направленных потоков воздуха для равномерного охлаждения всех модулей.
3. Зарядная инфраструктура для Электромобилей (EV Charging Stations)
Зарядные станции постоянного тока (DC Fast Chargers) выделяют огромное количество тепла. Корпуса для них часто комбинируют материалы: алюминиевое основание для силовой электроники и стальной шкаф для контроллеров и кабелей. Важным аспектом является вандалозащищенность и устойчивость к ударам (стандарт IK10), так как оборудование находится в общественном доступе.
Как выбрать поставщика: Критерии оценки в 2026 году
Рынок перенасыщен предложениями, но найти надежного партнера сложно. При выборе производителя металлических корпусов для оборудования в сфере новых источников энергии, обратите внимание на следующие технические и организационные аспекты.
Сертификация и стандарты
Поставщик обязан иметь сертификаты ISO 9001:2015. Для работы с европейским рынком критично наличие опыта прохождения аудитов по IATF 16949 (автомобильный стандарт, часто применяемый к компонентам EV). Проверьте, имеет ли завод собственную лабораторию для тестирования на солевой туман (IEC 60068-2-11) и испытательную камеру для климатических тестов.
Инженерная поддержка (DFM – Design for Manufacturing)
Хороший производитель не просто принимает чертежи, а проводит анализ технологичности. Он подскажет, как изменить радиус гиба, чтобы избежать трещин лакокрасочного покрытия, или как оптимизировать расположение отверстий для снижения стоимости сверления. Если поставщик молча соглашается с любым чертежом — это красный флаг. Опытный инженер всегда задаст вопросы о допусках и функциональных поверхностях.
Контроль качества и прослеживаемость
В 2026 году ожидается внедрение цифровых паспортов изделий. Спросите, использует ли завод системы MES (Manufacturing Execution System). Возможность отследить партию металла, параметры сварки и результаты проверки каждой единицы продукции — обязательное требование для крупных энергокорпораций.
Практический пример: Реализация сложных проектов в отрасли
Теоретические требования к качеству и точности лучше всего иллюстрируются на примере современных производственных площадок. Ярким представителем компании, успешно интегрирующей передовые технологии металлообработки в цепочки поставок для энергетики и смежных отраслей, является ООО «Цзянчэньбэй Интеллектуальные Технологии (Сучжоу)».
Расположенное в городе Тайцан (провинция Цзянсу, Китай), в сердце экономического региона «Дельта реки Янцзы», это предприятие демонстрирует, как стратегическое географическое положение и развитая инфраструктура обеспечивают оперативное взаимодействие с глобальными заказчиками. Компания специализируется на полном цикле производства: от проектирования и лазерной раскроя до гибки, сварки и финишной сборки.
Особый интерес для сектора возобновляемой энергетики представляет опыт компании в создании специализированных решений, таких как стеллажи для оборота и транспортировки аккумуляторных батарей нового поколения. Эти конструкции требуют высочайшей точности и надежности, сопоставимой с требованиями к корпусам ESS. Производственная база «Цзянчэньбэй» оснащена современным оборудованием для листовой штамповки и собственным цехом CNC-обработки, включая пятиосевые обрабатывающие центры. Это позволяет достигать точности до ±0,01 мм, что критически важно для изготовления распределительных охлаждающих пластин жидкостного охлаждения и вертикальных внутренних каркасов для промышленного оборудования.
Гибкость производства компании позволяет закрывать потребности различных этапов разработки: от быстрого прототипирования (1–50 шт. за 3 рабочих дня) до крупносерийного выпуска (от 5000 шт.). Такой подход, подкрепленный строгим многоуровневым контролем качества (входным, операционным и выходным), делает подобных производителей ключевыми партнерами для компаний, стремящихся снизить риски при внедрении новых энергетических решений.
Диапазон цен и факторы стоимости
Ценообразование на металлические корпуса в 2026 году зависит от нескольких волатильных факторов. Понимание структуры затрат поможет вам вести переговоры.
Что влияет на стоимость?
- Сырье: Цены на алюминий и сталь привязаны к биржевым индексам (LME). Колебания могут составлять +/- 15% в квартал. Рекомендуется фиксировать цены на металлы в долгосрочных контрактах.
- Сложность обработки: Каждый дополнительный этап (лазерная резка, гибка, сварка, зачистка швов, покраска, шелкография) добавляет стоимость. Оптимизация конструкции для минимизации операций — лучший способ снизить цену.
- Объем партии: Эффект масштаба играет существенную роль. Переход от партии 100 шт. к 1000 шт. может снизить цену на единицу на 30-40% за счет амортизации настроек оборудования и оптовой закупки материалов.
- Требования к допускам: Стандартные допуски по ISO 2768-m бесплатны. Ужестечение допусков до ±0.1 мм требует прецизионной обработки на станках с ЧПУ, что увеличивает стоимость в 3-5 раз.
Ориентировочные цены (B2B, опт, 2026)
Примечание: Цены указаны для справки и могут варьироваться в зависимости от региона и курса валют.
- Небольшой алюминиевый корпус для микроинвертора (экструзия + обработка): $15 – $35 за шт. (при партии >1000 шт.).
- Стальной шкаф для ESS (размер 600x600x2000 мм, сборка): $250 – $450 за шт.
- Кастомный литой корпус (с учетом амортизации формы): $5 – $12 за шт. (после окупаемости формы).
Логистика и экспортные особенности
При импорте промышленных корпусов важно учитывать логистическую оптимизацию. Металлические изделия тяжелые и занимают много места. “Воздух” в контейнере — это потеря денег.
Рекомендации по упаковке:
- Использование разборных конструкций (knock-down design), если это позволяет герметичность.
- Плотная укладка с использованием картонных разделителей для предотвращения царапин.
- Вакуумная упаковка с силикагелем для предотвращения конденсации влаги при морских перевозках.
Таможенные коды (HS Codes) обычно относятся к группе 7326 (прочие изделия из черных металлов) или 7616 (изделия из алюминия). Правильная классификация влияет на ставку пошлины. В 2026 году многие страны ввели углеродные налоги (CBAM в ЕС), поэтому наличие сертификата о углеродном следе производства становится конкурентным преимуществом и может снизить налоговую нагрузку.
Типичные ошибки при заказе и эксплуатации
На основе анализа сотен проектов, мы выделили самые частые ошибки, которые совершают закупщики:
- Игнорирование коэффициента теплового расширения. При соединении алюминиевых деталей со стальными крепежами без специальных прокладок возникает гальваническая коррозия. Через год крепеж “прикипает” или разрушается.
- Неверный выбор класса защиты IP. Заказчик часто выбирает IP65 там, где достаточно IP54, или наоборот, недооценивает риск попадания воды под давлением при мойке оборудования. Это ведет либо к переплате, либо к выходу из строя.
- Отсутствие учета веса навесного оборудования. Двери шкафов ESS часто оснащены тяжелыми дисплеями и контроллерами. Слабые петли деформируются через полгода. Необходимо использовать усиленные петли с подшипниками.
- Экономия на качестве покраски. Дешевая краска выгорает на УФ-излучении за 2 года, теряя защитные свойства. Для улицы обязательно использование полиэфирных или фторуглеродных порошковых красок.
Инженерный взгляд: Ограничения и неопределенности
Важно честно отметить ограничения текущих технологий. Несмотря на развитие аддитивного производства (3D-печати металлом), оно все еще слишком дорого для массового производства корпусов в энергетике. Его применение ограничено прототипированием или созданием сложных внутренних каналов охлаждения для высокобюджетных военных или аэрокосмических применений в ВИЭ.
Также существует неопределенность в регулировании вторичного использования алюминия. В 2026 году доля вторсырья растет, но его качество варьируется. Для ответственных деталей, работающих под напряжением, производители предпочитают первичный алюминий, что создает давление на цепочки поставок. Закупщикам следует уточнять происхождение сырья в спецификациях.
FAQ: Часто задаваемые вопросы
Какой минимальный срок службы у качественного металлического корпуса?
При правильном выборе материала и покрытия, срок службы составляет не менее 20-25 лет, что соответствует жизненному циклу большинства энергетических установок. Для агрессивных сред (море) рекомендуется нержавеющая сталь или специальный анодированный алюминий.
Можно ли комбинировать разные металлы в одном корпусе?
Да, но с осторожностью. Необходимо использовать изолирующие прокладки (из нейлона или резины) в местах контакта разнородных металлов, чтобы избежать гальванической коррозии. Также важно использовать крепеж из материала, близкого по электрохимическому потенциалу к основному металлу, или из нержавеющей стали.
Влияет ли цвет корпуса на температуру внутри?
Да, существенно. Темные цвета поглощают больше солнечной энергии. Для уличного оборудования в жарком климате настоятельно рекомендуется использовать светлые тона (белый RAL 9010, светло-серый RAL 7035) или специальные покрытия с высоким коэффициентом отражения ИК-излучения.
Как быстро можно получить прототип металлического корпуса для оборудования в сфере новых источников энергии?
Сроки зависят от технологии. Лазерная резка и гибка позволяют изготовить функциональный прототип за 5-7 рабочих дней. Литье под давлением требует изготовления формы, что занимает 4-6 недель. Экструзия алюминиевых профилей требует разработки пресс-формы (2-3 недели), но последующее производство очень быстрое.
Какие документы нужны для таможенной очистки?
Стандартный пакет включает: инвойс, упаковочный лист, контракт, сертификат происхождения (Form A или общий), а также технические паспорта на изделие. Для некоторых стран могут потребоваться сертификаты соответствия местным стандартам безопасности.
Заключение и рекомендации по закупкам
Выбор поставщика металлических корпусов для оборудования в сфере новых источников энергии в 2026 году требует комплексного подхода. Это не просто покупка “железной коробки”, а инвестиция в надежность вашей энергетической системы. Мы рекомендуем начинать сотрудничество с аудита производственных мощностей и тестового заказа небольшой партии для проверки качества поверхностной обработки и точности геометрии.
Не экономьте на этапе проектирования. Потраченные часы на совместную работу с инженерами завода окупятся снижением процента брака и упрощением сборки вашего конечного продукта. Помните, что в промышленности цена владения (TCO) важнее начальной цены покупки.
Если вы ищете надежного партнера для производства корпусов любой сложности, от простых коробов до сложных термоинтегрированных систем, свяжитесь с нами для получения технической консультации и расчета стоимости вашего проекта.
Готовы обсудить ваш проект?
Наши инженеры готовы проанализировать ваши чертежи и предложить оптимизированные решения по материалам и производству.
- Бесплатный DFM-анализ (Design for Manufacturing).
- Расчет стоимости в течение 48 часов.
- Гарантия соответствия спецификациям.
Получить коммерческое предложение и технические консультации
Дополнительные материалы и кейсы доступны в разделе технических решений на нашем сайте.